أنواع وصلات المواسير: اللحام والقلاووظ والضغط ومتى تستخدم كلاً منها
إذا سألت أي فني صحي خبير عن مصدر التسريبات التي يستدعى لإصلاحها، سيخبرك أن الماسورة نفسها نادراً ما تكون السبب. المشكلة تقريباً دائماً عند الوصلة: قلاووظ شُدّ أكثر من اللازم فتشقق، وصلة ضغط أعيد استخدامها، لحام كيميائي لم يجف قبل تشغيل الضغط، أو ماسورة نحاس وصلت مباشرة بأخرى من الحديد المجلفن. فهم كيف يعمل كل نوع من الوصلات، وليس مجرد معرفة شكله، هو ما يفرق بين شبكة تصمد سنوات وأخرى تحتاج صيانة متكررة.
أولاً: الوصلات القلاووظ (الملولبة)
الوصلة القلاووظ هي الأكثر شيوعاً في المواسير المعدنية والمجلفنة وفي بعض وصلات البلاستيك المقوى. لكن هناك تفصيلة أساسية يغفل عنها كثيرون: ليست كل القلاووظات متشابهة.
القلاووظ المخروطي والقلاووظ المستقيم
القلاووظ المخروطي يضيق قطره تدريجياً، فعند الشد يزداد الاحتكاك بين الأسنان ويتحقق الإحكام من تلاقي الأسنان نفسها. هذا هو النوع المستخدم في معظم شبكات المياه بالمواسير الحديدية. أما القلاووظ المستقيم فقطره ثابت على طول الطول، والإحكام فيه لا يتحقق من الأسنان بل من حشوة أو وجه تماس مستوٍ. إذا ربطت قلاووظاً مستقيماً في مقبس مخروطي أو العكس، ستحصل على ربط ميكانيكي ضعيف وتسريب يستحيل إيقافه بمزيد من الشد.
مانع التسريب واتجاه اللف
شريط التفلون يجب أن يُلف باتجاه يجعله يشتد عند الربط لا يفك. القاعدة العملية: امسك الماسورة ورأسها القلاووظ متجه نحوك، ولف الشريط باتجاه عقارب الساعة. إذا لففته بالاتجاه الخاطئ، فإن أول دورة من دورات الربط ستكشط الشريط وتدفعه أمام الوصلة بدل أن تضغطه في الأسنان.
عدد اللفات مسألة تقدير عملي: ثلاث إلى أربع لفات للأقطار الصغيرة، وتصل إلى ست أو سبع في الأقطار الأكبر أو حين تكون الأسنان متآكلة. اللفة الواحدة لا تكفي، والعشر لفات تمنع القلاووظ من الدخول لعمقه الصحيح وتُحدث ضغطاً جانبياً مفرطاً على الوصلة. معجون القلاووظ بديل أو مكمل جيد، خاصة على الأسنان القديمة أو غير المنتظمة، لأنه يملأ العيوب السطحية بشكل أفضل من الشريط.
ثانياً: وصلات الضغط
وصلة الضغط تتكون من جسم، وحلقة معدنية تسمى الزيتونة أو الحلقة القاطعة، وصامولة. عند شد الصامولة، تُدفع الزيتونة في مخروط داخل جسم الوصلة فتنضغط وتتشوه لدائنياً حتى تعتصر على سطح الماسورة وتخلق خط إحكام محيطي كامل.
هذا التشوه هو مصدر قوة الوصلة وفي نفس الوقت مصدر قيدها الأساسي: الزيتونة بعد الشد تكون قد اتخذت شكلاً نهائياً مطابقاً لتلك الماسورة بالتحديد وبتلك الوضعية بالتحديد. إعادة استخدامها على ماسورة أخرى، أو بعد فك الوصلة وإعادة تركيبها في زاوية مختلفة قليلاً، نقطة ضعف معروفة. إذا فككت وصلة ضغط، استخدم زيتونة جديدة.
أسباب التسريب الشائعة في وصلات الضغط
- قطع الماسورة بشكل غير مستقيم: القطع المائل أو المضغوط يمنع الزيتونة من الاعتصار بانتظام حول المحيط.
- عدم إزالة الحرف الداخلي والخارجي: النتوءات تخدش سطح التماس.
- عدم إدخال الماسورة حتى آخر الوصلة: الزيتونة تنضغط في مكان لا يوجد تحته دعم.
- الشد الزائد: يقطع الزيتونة في سطح الماسورة الرخوة ويخلق نقطة تمزق.
- الإجهاد الجانبي: ماسورة تشدّ الوصلة إلى جنب تفتح خط الإحكام ببطء.
ثالثاً: اللحام الكيميائي للـ PVC
اللحام الكيميائي ليس لصقاً بالمعنى المفهوم. المذيب يذوّب الطبقة السطحية من البلاستيك في كل من الماسورة والوصلة، فتختلط الجزيئات، وعند تطاير المذيب يتماسك الاثنان كقطعة واحدة. هذا يعني أن نجاح الوصلة يعتمد كلياً على تحضير السطح.
الخطوات التي لا يجوز الاستغناء عنها: قطع مستقيم، إزالة الحرف، تنظيف السطحين من الغبار والدهون والرطوبة، ثم تطبيق المحضّر (البرايمر) الذي يفتح سطح البلاستيك ويزيل اللمعان. المذيب يُطبّق على الماسورة والوصلة، تُدفع الماسورة حتى آخرها مع لفة ربع دورة لتوزيع المذيب، ثم تُثبّت بضع ثوانٍ لأن الوصلة تميل للارتداد قبل أن تتماسك.
وقت الشك الحرج هو الانتظار قبل تشغيل الضغط. زمن المسك الأولي قصير، لكن الوصول للقوة الكاملة يحتاج وقتاً أطول بكثير يزداد مع كبر القطر وارتفاع ضغط التشغيل وينقص مع ارتفاع حرارة الجو. اتبع الجدول المطبوع على عبوة المذيب تحديداً. تشغيل الضغط على وصلة لم تجف هو أحد أشهر أسباب الفشل، لأن الوصلة قد تبدو سليمة ثم تتفلت لاحقاً تحت الصدمة.
رابعاً: اللحام الحراري للـ PPR
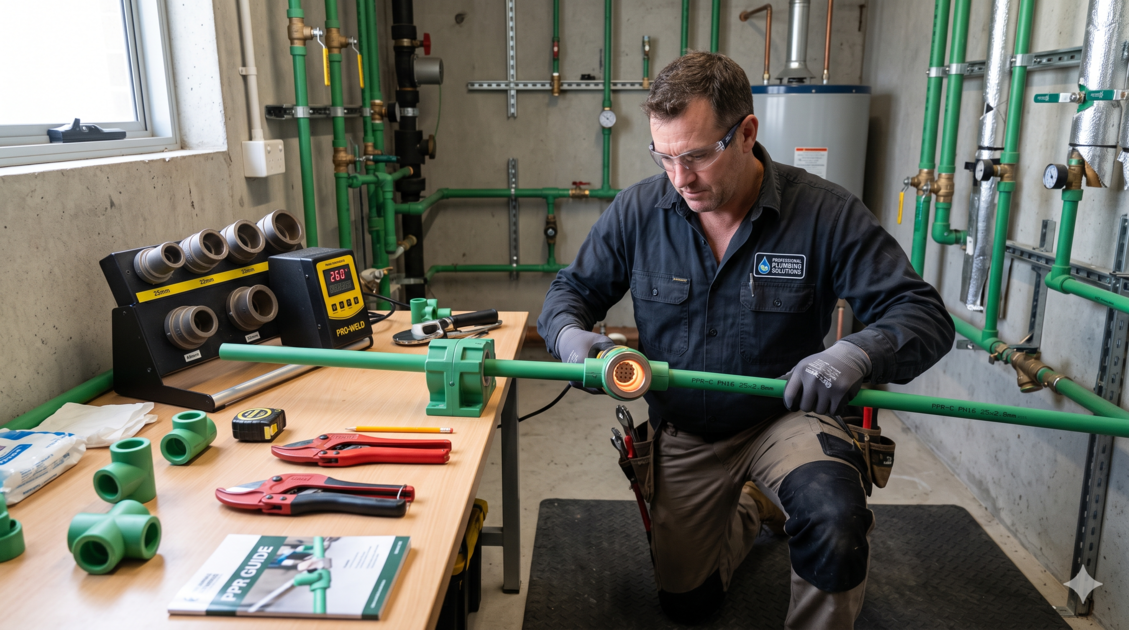
مواسير البولي بروبيلين لا تُلحم بمذيب بل بالصهر الحراري. جهاز اللحام يسخن المواسير والوصلة إلى درجة حرارة محددة من المصنع، فيلين السطح، ثم تُدخل الماسورة في الوصلة ويندمج المصهور ويبرد كجسم واحد متصل.
ثلاثة متغيرات تحدد النتيجة:
| المتغير | الخطأ الشائع | النتيجة |
|---|---|---|
| زمن التسخين | قصير جداً | اندماج سطحي ضعيف يتفلت تحت الضغط |
| زمن التسخين | طويل جداً | فائض مصهور يطرد للداخل ويضيق المقطع أو يسدّه |
| عمق الإدخال | أقل من المطلوب | مساحة اندماج ناقصة |
| التبريد | تحريك الوصلة قبل التصلب | تشقق داخلي غير مرئي |
زمن التسخين يزداد مع القطر: الأقطار الصغيرة تحتاج ثوانٍ قليلة والأكبر تحتاج أضعافها. لا تقدّر هذه الأزمنة من الذاكرة، فكل مصنع يصدر جدولاً خاصاً بمواسيره ويجب الالتزام به. علّم عمق الإدخال على الماسورة بقلم قبل التسخين، وادفعها حتى العلامة دون لف، لأن اللف في اللحام الحراري يفسد الاندماج خلافاً للحام الكيميائي. واتركها ساكنة تماماً حتى تبرد قبل تحميلها بأي وزن أو عزم.
خامساً: وصلات الدفع والفلنجات
وصلات الدفع تعتمد على حشوة مطاطية داخلية وحلقة أسنان معدنية تمنع الانسحاب. ميزتها السرعة وعدم الحاجة لأدوات أو حرارة، وهي مفيدة جداً في الإصلاحات الطارئة والأماكن الضيقة التي لا تسمح باستخدام جهاز لحام أو لهب. يجب قطع الماسورة بشكل مستقيم نظيف وإدخالها حتى آخرها، وعدم استخدامها في مواضع مدفونة لا يمكن الوصول إليها إلا إذا كان المصنع يعتمدها لذلك صريحاً.
الفلنجات هي الحل للأقطار الكبيرة وللوصلات التي تحتاج فكاً دورياً: مخارج المضخات، المحابس الكبيرة، مصافي الخط. الإحكام يتحقق من حشوة بين وجهي الفلنجة، والمفتاح العملي هو ترتيب شد البراغي: اشدد بالتبادل القطري بشكل متقاطع وعلى مراحل متصاعدة، لا بالترتيب الدائري. الشد الدائري يضغط جانباً واحداً من الحشوة ويترك الجانب الآخر فضفاضاً.
سادساً: التآكل الجلفاني بين المعادن المختلفة
حين يتلامس معدنان مختلفان في وجود ماء يحمل أملاحاً، يتكوّن خلية كهروكيميائية ويبدأ المعدن الأقل نبلاً بالتآكل بسرعة تزيد كثيراً على معدله الطبيعي. الحالة الأكثر تكراراً في المباني هي وصل النحاس مباشرة بالحديد المجلفن: الزنك ثم الحديد يتآكلان عند نقطة التلامس، وبعد سنوات قليلة يصبح جدار الماسورة الحديدية رقيقاً عند الوصلة تحديداً وتنفجر من هناك.
الحل هو فصل المعدنين بوصلة عازلة أو وصلة ديالكتريك تضع فاصلاً غير موصل بينهما، أو استخدام وصلة وسيطة من مادة محايدة. الاعتماد على شريط التفلون كعازل لا يحل المشكلة لأن الشريط لا يعزل المسار الكهربائي بشكل موثوق عبر الأسنان المتلاقية.
الخلاصة
كل نوع من الوصلات له منطق عمل مختلف: القلاووظ يحكم بتلاقي الأسنان ومانع التسريب، وصلة الضغط تحكم بتشوه الزيتونة، اللحام الكيميائي يحكم بدمج الجزيئات، واللحام الحراري يحكم بصهر المادة. فهم المنطق يشرح تلقائياً لماذا الشد الزائد يشقق، ولماذا الزيتونة لا تُعاد، ولماذا التحضير السطحي غير قابل للتنازل، ولماذا الانتظار قبل الضغط ليس تأخيراً زائداً. وأخيراً، احترم مسألة المعادن المختلفة: وصلة نحاس بحديد مجلفن بلا فصل عازل هي تسريب مؤجل لا أكثر.